
Chemisches Ätzen als Fertigungsverfahren
Chemisches Ätzen ist ein abtragendes Fertigungsverfahren für Metallblech: Eine Ätzlösung löst das Metall überall dort auf, wo es nicht durch eine Maske geschützt ist. So entstehen gratfreie und spannungsfreie Bauteile aus Blechen von 0,02 bis 2,0 mm Dicke, ohne Wärmeeintrag und ohne Schnittkraft. Diese Seite behandelt das Ätzen als Fertigungsverfahren. Das Anätzen von Schliffen im Werkstofflabor und das Plasmaätzen in der Halbleiterfertigung heißen ebenfalls „chemisches Ätzen“, sind aber etwas anderes; die Abgrenzung steht weiter unten.
Bauteil ätzen lassen?Verfahren noch offen? Beschreiben Sie einfach das Bauteil, der Ätzbetrieb empfiehlt das passende Verfahren.
Anfrage in 60 Sekunden →- Plattform seit 1998
- Kostenlos & unverbindlich
- Spezialbetriebe im DACH-Raum
- Rückmeldung i. d. R. binnen 24 h
Chemisch oder fotochemisch? „Chemisches Ätzen“ ist der Oberbegriff, „fotochemisches Ätzen“ (PCM) die Variante mit photolithografisch erzeugter Maske. In der industriellen Präzisionsfertigung ist das heute der Standard, beide Begriffe führen also zur selben Anlage. Ausführlich: Chemisches vs. fotochemisches Ätzen.
Ein Wort, drei Verfahren: Fertigung, Werkstoffprüfung, Halbleiter
Wer nach „chemisches Ätzen“ sucht, findet Fachartikel über die Blechfertigung neben Anleitungen für das Anätzen von Schliffproben und Glossaren aus der Plasmatechnik. Alle drei nutzen eine chemische Reaktion zum Materialabtrag, verfolgen aber verschiedene Ziele. Die Tabelle ordnet sie ein.
| Bedeutung | Ziel | Abtrag | Typisches Medium | Wer macht das |
|---|---|---|---|---|
| Chemisches Ätzen als Fertigungsverfahren (diese Seite) | fertiges Bauteil aus Metallblech | durch das ganze Blech, 0,02 bis 2 mm | Eisen(III)-chlorid, Natronlauge | Ätzbetriebe, über aetzen.de anfragbar |
| Metallographisches Ätzen | Gefüge einer Probe sichtbar machen | wenige Mikrometer an der polierten Oberfläche | Nital (Salpetersäure in Ethanol), V2A-Beize | Werkstofflabore, Qualitätssicherung |
| Trocken- und Plasmaätzen | Strukturen in Wafern und Dünnschichten | Nanometer bis Mikrometer | reaktive Gase im Vakuumplasma | Halbleiter- und MEMS-Fertigung |
Die Metallographie nutzt die gleiche Chemie mit umgekehrter Absicht: Das Ätzmittel greift Korngrenzen und Phasen unterschiedlich schnell an, dadurch wird das Gefüge unter dem Mikroskop erkennbar. Abgetragen werden nur wenige Mikrometer, die Probe bleibt in ihrer Form erhalten. In der Fertigung soll das Metall dagegen gleichmäßig und bis zum Durchbruch abgetragen werden; ein Ätzbetrieb wählt deshalb Lösungen, die alle Gefügebestandteile möglichst gleich schnell lösen. Das Plasmaätzen der Halbleitertechnik hat mit Blechteilen nichts zu tun und ist auf der Seite Trockenätzen beschrieben. Mehr zu den Einsatzfeldern des Begriffs insgesamt steht unter Was ist Ätzen?.
So funktioniert das Verfahren
- Reinigung: Das Metallblech wird entfettet und chemisch gereinigt, damit der Resist haftet.
- Beschichtung: Beidseitig wird ein lichtempfindlicher Photoresist auflaminiert oder aufgeschleudert.
- Belichtung: Über eine Photomaske wird das Bauteildesign per UV-Licht in den Photoresist übertragen. Die Maske entsteht aus den CAD-Daten, Ober- und Unterseite werden passgenau zueinander ausgerichtet.
- Entwicklung: Die nicht gehärteten Bereiche des Resists werden ausgewaschen, das Metall liegt dort frei.
- Ätzen: Das Blech läuft durch eine Sprühätzanlage. Die Ätzlösung trägt das freiliegende Metall beidseitig ab, bis die Kontur von beiden Seiten durchbricht. Temperatur, Sprühdruck und Bandgeschwindigkeit bestimmen die Ätzrate; bei 0,3 mm Edelstahl liegt die Ätzzeit im Bereich weniger Minuten.
- Strippen und Reinigung: Der Resist wird abgelöst, das Bauteil gespült, getrocknet und gemessen.
Wie die einzelnen Schritte den Preis bestimmen, steht im Ratgeber Was kostet Ätzen?. Die Photomaske fällt einmal an, die Stückkosten hängen vor allem von der Blechfläche und der Ätzzeit ab.
Ätzlösungen und Werkstoffe
Fast alle Metalle lassen sich chemisch ätzen. Die Ätzlösung richtet sich nach dem Werkstoff; sie entscheidet über Ätzrate, Kantenbild und den Aufwand in der Abwasserbehandlung.
| Werkstoff | Übliche Ätzlösung | Hinweis aus der Fertigung |
|---|---|---|
| Edelstahl (1.4301, 1.4310, 1.4404, 1.4571) | Eisen(III)-chlorid | Standardfall, auch gehärtete Federbänder ohne Gefügeänderung |
| Kupfer und Kupferlegierungen (Cu-OF, CuBe, CuNi, CuSn) | Eisen(III)-chlorid, Kupfer(II)-chlorid | hohe Ätzrate, sehr gutes Kantenbild |
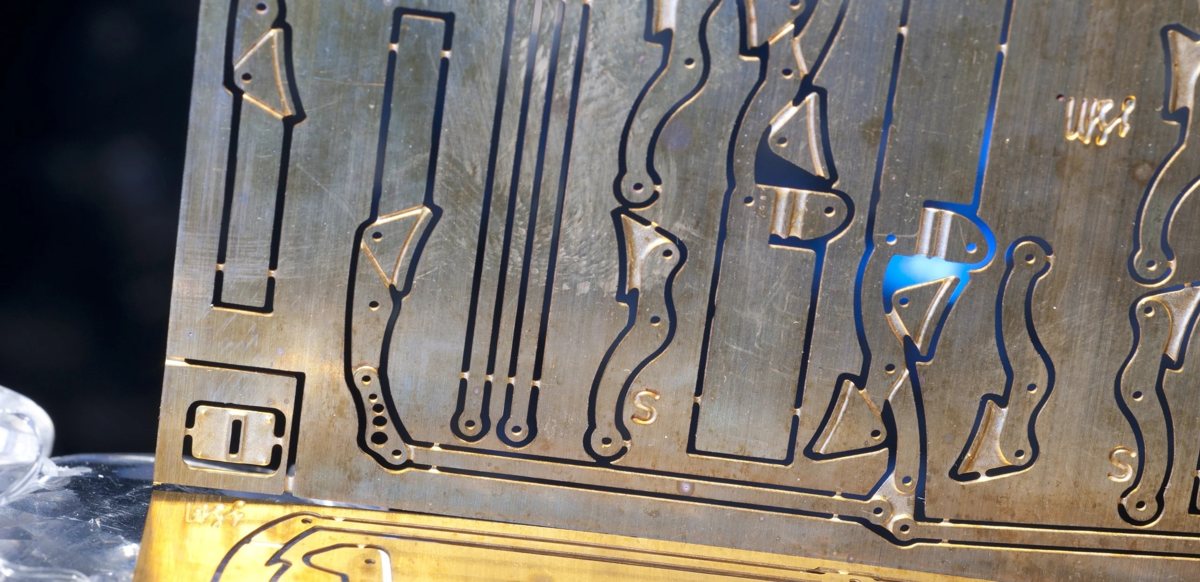
| Messing (CuZn37, CuZn40) | Eisen(III)-chlorid | Klassiker für Modellbau-Ätzsätze und Schilder |
| Federstahl (1.4310, 1.1248, 1.8159) | Eisen(III)-chlorid | Federkennlinie bleibt erhalten, da keine Wärme eingebracht wird |
| Nickel und Nickellegierungen | Eisen(III)-chlorid | Alloy 42 und Kovar für Lead-Frames und Hermetikgehäuse |
| Aluminium (EN AW-1050, 3003, 5754) | Natronlauge, alternativ saure Lösungen | alkalisch geätzt, eigene Anlagenlinie, Oberfläche wird matt |
| Titan (Grade 1, 2, 5) | Flusssäure-Salpetersäure-Gemische | Spezialbäder, nicht jeder Betrieb bietet es an |
| Molybdän, Wolfram, Silber, Invar, Hastelloy | werkstoffspezifisch | auf Anfrage, Mustermengen üblich |
Vorteile gegenüber Lasern, Stanzen und Fräsen
| Eigenschaft | Chemisches Ätzen | Lasern | Stanzen |
|---|---|---|---|
| Gratbildung | gratfrei | leichter Grat, Wärmeeinflusszone | Grat üblich, Nacharbeit |
| Spannungen im Bauteil | spannungsfrei | thermisch induzierte Spannung | mechanisch verformt |
| Werkzeugkosten | nur Photomaske | keine | Stanzwerkzeug, hoch |
| Komplexe Geometrien | nahezu beliebig, Zahl der Konturen kostet nichts extra | gut, aber langsamer bei vielen Features | begrenzt |
| Optimale Stückzahl | Prototyp bis Großserie | Prototyp und Kleinserie | Großserie |
| Materialdicke | 0,02 bis 2,0 mm | 0,1 bis mehrere mm | 0,05 bis mehrere mm |
Die ausführlichen Vergleiche mit Kostenbeispielen: Lasern vs. Ätzen, Stanzen vs. Ätzen und Ätzen vs. Fräsen.
Typische Toleranzen
| Parameter | Typische Toleranz |
|---|---|
| Konturtoleranz | ± 10 % der Materialdicke (min. ± 0,02 mm) |
| Bohrungs- und Schlitzbreite | ≥ 1,0 bis 1,1 × Materialdicke |
| Stegbreite (Material zwischen Konturen) | ≥ 0,8 bis 1,0 × Materialdicke |
| Materialdicke | 0,02 bis 2,0 mm |
| Oberflächenrauheit der Ätzkante | Ra ≈ 0,4 bis 1,2 µm |
Die Faustregeln und ihre Herleitung stehen unter Toleranzen und Konstruktionsregeln.
Typische Anwendungen
- Lochbleche, Filter, Siebe: hohe Lochdichte, präzise Kantenkontur
- Kontaktfedern, Federelemente: spannungsfrei für reproduzierbare Federkennlinien
- EMV-Abschirmungen: komplexe Geometrien aus dünnem Blech, nach dem Ätzen gebogen
- Encoder-Scheiben: präzise Teilungen, gratfreie Kanten
- Typenschilder, Markierungen: feinste Schrift- und Logo-Strukturen
- Lead-Frames, Maschen, mikrofluidische Bauteile, Lotpastenschablonen
Wann lohnt sich chemisches Ätzen?
- Komplexe Geometrien mit vielen Konturen (Lochmuster, Schlitze, Mikrostrukturen)
- Gratfreie, spannungsfreie Bauteile gefordert, etwa bei Federn und Kontakten
- Materialdicken von 0,02 bis 2,0 mm
- Stückzahlen ab 1 Stück (Prototyp) bis viele Tausend (Reel-to-Reel-Bandfertigung)
- Geringe Werkzeugvorkosten gewünscht, da nur eine Photomaske anfällt
- Konstruktionsänderungen sollen schnell umsetzbar bleiben: neue Maske statt neues Stanzwerkzeug
Wie eine Anfrage konkret abläuft und welche Angaben der Betrieb braucht, steht unter Ätzteile bestellen.
Häufige Fragen
Ist chemisches Ätzen dasselbe wie metallographisches Ätzen?
Nein. Beim metallographischen Ätzen wird eine geschliffene und polierte Probe für wenige Sekunden angeätzt, damit Korngrenzen und Phasen unter dem Mikroskop sichtbar werden. Es ist ein Prüfverfahren der Werkstoffkunde, kein Fertigungsverfahren. Beim chemischen Ätzen als Fertigungsverfahren wird das Metall durch das ganze Blech abgetragen, und am Ende liegt ein fertiges Bauteil vor.
Verändert chemisches Ätzen die Materialeigenschaften?
Nein. Da weder Wärme noch Schnittkraft auf das Bauteil wirken, bleiben Gefüge, Härte und Federkennwerte unverändert. Das ist besonders bei Federstahl und gehärteten Edelstählen ein Vorteil gegenüber Lasern oder Stanzen.
Wie sieht eine Ätzkante aus?
Die Ätzkante ist leicht gewölbt, weil das Ätzmittel auch seitlich unter den Resist greift (Unterätzung). Da von beiden Seiten geätzt wird, entsteht in der Blechmitte ein flacher Grat aus Unterätzung, der bei 0,3 mm Blech wenige Hundertstel beträgt. Das Maskenlayout rechnet die Unterätzung ein, sodass die Endgeometrie maßhaltig ist.
Kann man chemisch auch nur teilweise ätzen?
Ja. Wird eine Fläche nur von einer Seite freigelegt, trägt die Lösung dort nur bis zu einer eingestellten Tiefe ab (Halbätzung). So entstehen Biegelinien, Stufen, Taschen und Beschriftungen in einem Arbeitsgang mit der Außenkontur. Bei Lead-Frames werden auf diese Weise Verankerungsstufen für das Gehäusematerial erzeugt.
Welche Stückzahlen sind sinnvoll?
Chemisches Ätzen lohnt sich ab Stückzahl 1, weil nur eine Photomaske als Werkzeug anfällt. Für Großserien ist die Reel-to-Reel-Bandfertigung wirtschaftlich; ab welcher Stückzahl ein Stanzwerkzeug günstiger wird, hängt von Geometrie und Toleranz ab.
Wie schnell ist eine Lieferung möglich?
Unser Werbepartner Ätztechnik Herz bietet einen Speedline-Service mit 48 bis 72 Stunden Bearbeitungszeit für Prototypen und Eilaufträge an. Reguläre Serienfertigung liegt je nach Betrieb typisch bei 2 bis 4 Wochen; die Angaben sind Richtwerte und ersetzen keine Terminzusage.
Bereit für Ihre Anfrage?
Drei Schritte: Material, Bauteil, Kontakt. Das passende Angebot vom spezialisierten Ätzbetrieb i. d. R. binnen 24 Stunden.
Anfrage starten →